Без нарушений: как Adekom поставил на конвейер компьютерное зрение
 АвторАртём
Содержание
Цех, конец смены, контролёр с лупой и штангенциркулем выборочно берёт образец с полки. Партия, ушедшая на склад два часа назад, — либо годная, либо нет; узнают в понедельник. Так жил ОТК на производстве Adekom ещё недавно. Теперь — узнают в ту же секунду, как деталь сходит с линии.
Как это выглядело раньше
В дискретном производстве любой контроль качества упирается в один и тот же вопрос: сколько образцов из партии мы успеваем физически проверить. На Adekom отвечали честно — десять процентов, максимум пятнадцать. Остальное уходило на допущении, что «если эти десять процентов хорошие, то и партия хорошая».
Это допущение ломается ровно в тот момент, когда брак начинает рождаться не случайно, а системно — устала фреза, подплыла настройка, партия сырья оказалась пограничной. Десять проверенных образцов ничего не скажут о сдвиге параметра в последней четверти смены.
Цена одного пропуска
Когда брак уходит в сборку или клиенту — возврат партии, компенсация, остановка линии для разбора полётов. Одна такая история перекрывает годовой бюджет на автоматизацию контроля. И такие истории случаются не раз в пятилетку, а пару раз в квартал.
Почему классический ОТК упирается в потолок
Проблема ОТК — не в людях. Контролёр на Adekom видел дефект лучше любой программы — опытный, с многолетним стажем. Проблема была в тираже.
Один контролёр физически не может:
- смотреть 100% выпуска на конвейере со скоростью такта;
- быть одинаково внимательным на первом и восьмом часу смены;
- собирать статистику по причинам брака в реальном времени;
- работать в ночную смену с той же точностью, что и в дневную.
В результате завод платил зарплату трём сменам контроля — и получал выборочный контроль, который иногда подводил. Математика сходилась плохо.
Мы не собирались никого увольнять. Цель была другая — чтобы контролёр занимался сложными случаями и причинами, а не считал болтики. Компьютерное зрение как раз и закрыло счёт болтиков.
— Главный технолог Adekom
Что сделали: две линии компьютерного зрения
Tantal предложил архитектуру из двух независимых, но пересекающихся линий CV: одна смотрит на продукт, вторая — на людей и технику в цехе.
① Дефектоскопия на конвейере
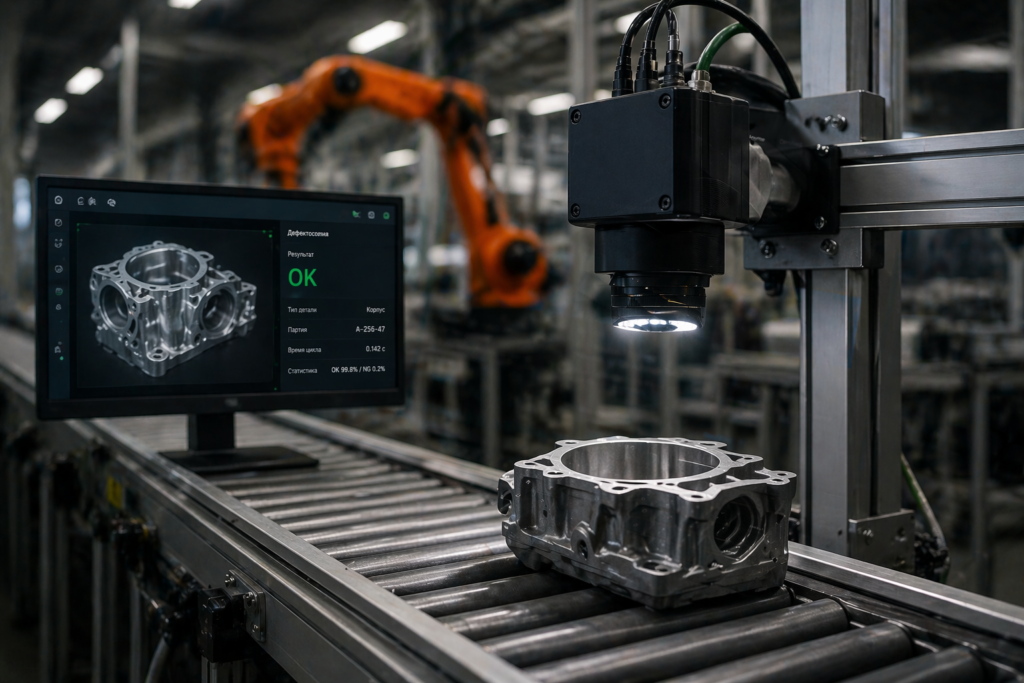
На ключевых постах линии установили индустриальные камеры с подсветкой. Каждая деталь в момент прохождения через пост снимается с нескольких ракурсов — и кадр уходит в CV-модель, дообученную на эталонных образцах и типовых дефектах Adekom.
Модель за доли секунды возвращает один из трёх вердиктов: годная деталь, брак конкретного типа, «сомнительно — отправить на контролёра». Третий вердикт — принципиально важный: алгоритм знает свои границы и не берёт на себя ответственность там, где сомневается.
② Контроль ТБ в цехе
Обычные цеховые камеры, которые раньше писали «архив на всякий случай», подключили к отдельной CV-модели — она следит не за деталями, а за людьми и техникой.
Что видит и фиксирует:
- отсутствие СИЗ — каска, очки, перчатки, жилет;
- нахождение человека в рабочей зоне крана или погрузчика;
- пересечение периметра опасной зоны;
- курение или пользование телефоном у оборудования;
- скопления людей там, где по регламенту не должно быть никого.
Все нарушения уходят уведомлением начальнику смены и копятся в статистике по бригадам. Без штрафов, без «публичных разборов» — просто факт, зафиксированный и обсуждённый.
③ Аналитика причин
Эта часть — побочный эффект, которого изначально не просили, но теперь на Adekom без неё не могут. Каждый зафиксированный дефект привязан ко времени, посту, партии сырья, смене. Через месяц данных вырисовываются паттерны, которые ОТК-журнал никогда не показывал.
Условно: «все дефекты типа Б происходят во вторую смену на третьей фрезе через 5,5 часов после начала смены» — и за этим уже идёт разговор о настройке оборудования или ротации, а не о контролёрах.
Как проходило внедрение
ШАГ 1 · 10 ДНЕЙ
Сбор датасета прямо в цехе
Инженеры Tantal неделю снимали линию в обычном режиме, собирая кадры «как есть» — годные детали, разные типы дефектов, разные условия освещения, дневная и ночная смены. Параллельно опрашивали контролёров: что они смотрят в первую очередь, на чём чаще всего ловят брак.
ШАГ 2 · 3 НЕДЕЛИ
Дообучение моделей под продукт
Базовая VLM-архитектура дообучена на датасете Adekom: конкретные дефекты конкретной продукции, типовые нарушения ТБ именно в этих цехах. Готовые «универсальные» модели не использовались — точность на них была недостаточной для производственного контроля.
ШАГ 3 · 2 НЕДЕЛИ
Пилот на одном посту
CV работает параллельно с контролёром. Каждое решение алгоритма проверяется вручную. Цель — не ускорить, а измерить: где алгоритм ошибается, где видит то, чего не видит человек. Итоговая точность пилота — 98,4%, ложных срабатываний меньше процента.
ШАГ 4 · 1 МЕСЯЦ
Раскатка на линию и подключение ТБ
CV-посты на всех ключевых точках линии. Параллельно стартует контур по ТБ — без лишнего информирования персонала, но с открытой статистикой для начальников смен. Через три недели — первая итерация модели на собственных данных Adekom.
Что получилось через полгода
→
100%
→
200 мс
→
дашборд
→
проактивный
По совокупности шести месяцев работы сводный эффект лёг в линию Tantal по CV-проектам: −60% ошибок производства, −50% затрат на инспекции, ×3 меньше нарушений ТБ. На Adekom к этому добавилась собственная метрика, которую раньше просто не измеряли, — среднее время до обнаружения брака.
Самое интересное — не то, что брак упал. Самое интересное — что теперь, когда он появляется, мы знаем, что именно сломалось, на каком посту и во сколько. Раньше эту информацию мы восстанавливали по обрывкам три дня.
— Начальник производства Adekom
Неочевидный эффект
Контролёры перестали быть «тормозом» линии — они стали работать с трудными случаями и с аналитикой. В отделе открылась позиция инженера по качеству данных: человек разбирается не с деталями, а с тем, что показывает CV-система и почему.
Стек, на котором всё собрано
CV-контур на производстве — это не про «поставили GPU и подключили». Это про то, чтобы инфраструктура выдерживала цеховые условия и такт линии.
Цеховые 4K-камеры
Edge-серверы на линии
VLM (дообучение)
MES-интеграция
Алерты в Telegram/SCADA
BI-дашборды
Активное дообучение
Обработка происходит на edge — то есть на серверах, стоящих рядом с линией, а не в облаке. Причина простая: 200 мс на вердикт по детали — это вместе с передачей и ответом. Облако с такой задачей не справится, и вообще связь с заводом не должна быть единой точкой отказа для контроля качества.
Кому ещё это нужно на производстве
Случай Adekom — не уникальный. Шаблон «CV на конвейере + CV в цехе» подходит под большинство дискретных производств. Меняется продукт, меняются типы дефектов, остаётся логика.
Контроль геометрии, сварных швов, покрытия. Типовые дефекты — трещины, недовары, раковины. Edge-решение вписывается в такт линии.
Форма, цвет, посторонние включения, целостность упаковки. Отдельная ветка — контроль чистоты линии и СИЗ персонала.
Контроль ампул, флаконов, маркировки. Особое требование — валидация GMP, которую CV-контур умеет логировать.
Проверка пайки, правильность сборки, комплектация. CV работает вместе с существующим AOI и добавляет гибкости модели.
Дефекты ткани, геометрия раскроя, сборочные ошибки. Обычно здесь CV интересен из-за высокой ротации ассортимента.
Шаблон один: начать с одного поста и одного типа дефекта, убедиться, что алгоритм держит точность, потом масштабировать. Пытаться закрыть всю линию в первой итерации — лучший способ не запустить ничего.
— Руководитель направления Vision AI в Tantal
Что изменилось в производственной культуре
ОТК перестал быть пробкой.
Раньше приёмка стопорила логистику — ждали контролёра, ждали результата. Теперь годность фиксируется в момент выхода детали, линия идёт своим ритмом.
Брак перестал быть тайной.
Вместо «что-то у нас растёт возврат, надо разбираться» — конкретный график с пиками на конкретных постах и сменах. Расследовать больше нечего: причина видна.
ТБ стало поведением, а не плакатом.
Когда система фиксирует каждый случай без каски, плакат на стене теряет смысл. Через три недели нарушения падают не из-за страха штрафов, а потому что это становится неудобным — каждый раз объяснять начальнику смены.
Данные стали активом.
Полгода записей CV — это уже база, на которой можно обучать следующие модели, строить предсказания по оборудованию, оценивать сырьё от разных поставщиков. Производство впервые стало измеримым в том же смысле, в котором измеримы ИТ-системы.
Главный результат — не цифры. Главный результат в том, что теперь на совещании по браку никто не спрашивает «а почему так получилось». Открываем дашборд — и сразу видим, почему. Дальше уже инженерная задача, а не детектив.
— Команда Tantal Vision AI
Подумываете о том же у себя?
Работаем с дискретными и непрерывными производствами — в Казахстане, России и СНГ. Приедем, посмотрим линию, честно скажем, где CV даст эффект за полгода, а где лучше вложиться в другое.
Читайте также
Computer Vision на производстве: как видеоаналитика контролирует СИЗ и режет операционные расходы
В цех заходит сварщик без защитных очков. Через долю секунды камера над воротами уже отметила нарушение, и мастер смены получил уведомление в Telegram — до того, как…
Компьютерное зрение на стройке: как девелопер сэкономил 160 млн ₽ и сверяет комнату с BIM за минуту
На крупной стройке каждый день происходит десяток нештатных ситуаций — и каждая стоит денег. Разбираем, как компьютерное зрение сверяет факт с BIM за минуту, ловит…
Как внедрить ИИ в бизнес-процессы: 7 шагов от диагностики до боевого запуска
Восемь из десяти ИИ-проектов в крупных и средних компаниях не доходят до боевого внедрения. Среди тех, кто работает со специализированным подрядчиком, провал случается в…
ИИ-автоматизация бизнеса: с чего начать и как не слить бюджет
Ваши конкуренты уже автоматизируют продажи, поддержку и отчётность с помощью ИИ - а вы всё ещё платите людям за рутину, которую алгоритм закрывает за секунды. Вопрос не…
Корпоративный ассистент для дирекции по закупкам
Как мы соединили заявки, поставщиков, КП и договоры в одной системе Закупки — это не одна система, это четырнадцать. Заявки в 1С, КП на почте, конкурентные карты в…
ИИ голосовой робот для бизнеса: автоматизация в Битрикс24 и 1С
Ваш менеджер тратит треть рабочего дня на звонки, сценарий которых не меняется уже два года. Голосовой робот может делать это вместо него - и в большинстве случаев…
